
冰箱压缩机钎焊怎么选感应钎焊机?看懂这篇,告别虚焊、泄漏、返工
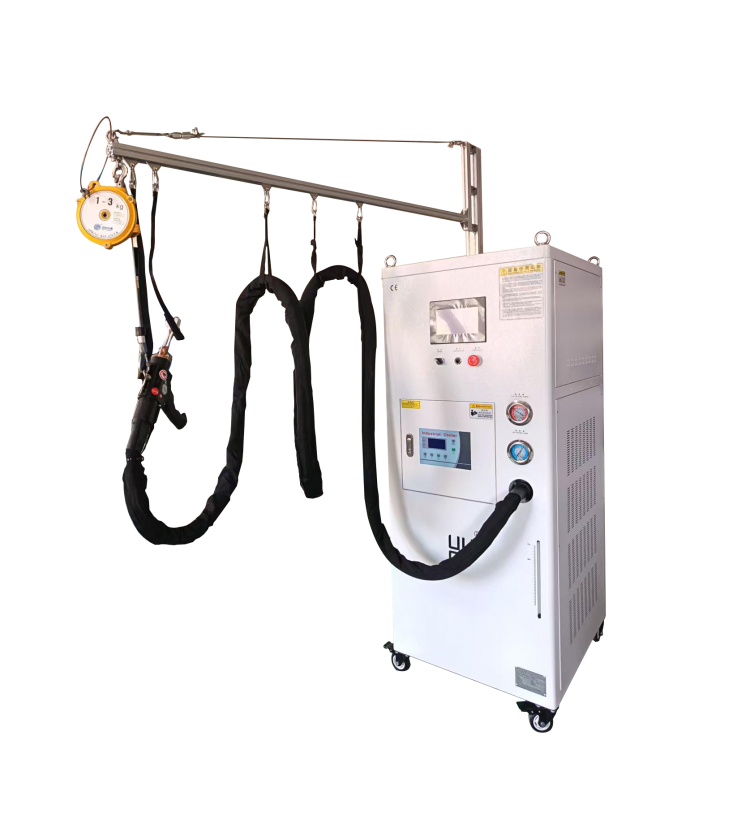
冰箱压缩机是制冷系统的心脏,吸气管、排气管、工艺管、壳体接头的钎焊,直接决定整机气密性、使用寿命与返修率。传统火焰钎焊依赖师傅手感,温度飘忽不定,薄壁铜管极易烧穿、氧化、虚焊,高压检漏渗漏居高不下;明火还有气瓶存放、车间消防、烟气污染等痛点。感应钎焊正在成为冰箱压缩机产线升级、新品量产、售后维修的主流方案,但设备不是功率越大越好,选不对频率、配置、机型,再好的焊机也焊不出稳定的压缩机焊缝。
一、先读懂压缩机钎焊的工艺难点,选型才有标尺
冰箱压缩机接头,大多是铜 – 铜、铜 – 铁、铜铝异种金属,管壁薄、热敏感、焊点靠近密封件、漆包线与绝缘结构,对加热有严苛要求:
- 必须局部定点加热:热量只锁在接头配合面,不能扩散到压缩机内部漆包线、橡胶密封,避免绝缘失效、密封老化;
- 升温快、恒温稳:钎焊窗口窄,温度过高烧穿薄壁管,温度不足钎料流动性差、形成夹渣气孔,压缩机长期振动后极易泄漏;
- 一致性优先:大批量流水线,每一个焊点的加热时间、功率、温度必须可复刻,摆脱人工手艺差异;
- 适配多规格:同一条产线可能兼容不同排量压缩机,小管径工艺管、粗排气管,甚至铝储液器接头,对设备频率调节能力要求高。
感应钎焊的核心优势,正是非接触式电磁涡流加热、精准控温、无明火、氧化少。焊口成型均匀,钎料沿缝隙充分毛细浸润,焊缝致密,一次高压通过率大幅提升,同时车间无燃气、无明火,安全生产等级更高,能耗相比气焊显著降低。
二、三大核心参数选型:频率、功率、控制系统(压缩机选型重点)
✅ 频率:薄管精密钎焊优先高频,60kHz 以上更适配冰箱压缩机
频率决定加热层深度,是最容易踩坑的一环:
60~80kHz 高频:冰箱压缩机常规铜管接头、细工艺管、薄壁铜铁接头首选。集肤层浅,能量集中在表面,升温迅速,热影响区极小,完美保护周边绝缘件,也是铜铝异种钎焊优选频段;
30–50kHz:适合管径偏大、壁厚更厚的排气管、壳体厚接头;
低于 20kHz 中频:透热深,一般用于厚重锻件,不适合冰箱压缩机薄壁管路,极易过热烧管。
选型提醒:优先选宽频可调机型,一台设备覆盖多款压缩机接头,不用频繁更换主机。
✅ 功率:按生产模式选,手持小批量、自动化产线按需匹配
冰箱压缩机常规钎焊功率参考:
10–15kW:维修工位、样品打样、小批量试产,手持式机型,灵活换位置;
20–25kW:主流量产,绝大多数家用冰箱压缩机吸排气口、工艺管,兼顾节拍与稳定性,也是产线改造最常用规格;
30kW 及以上:大排量商用压缩机、厚壁接头、多工位同步焊接,满足高速流水线节拍要求。
功率不是越大越好:功率过剩,哪怕时间很短,薄壁铜管瞬间过热;功率不足,升温慢、热扩散大,一样漏焊。优秀机型支持多段 PID 阶梯调功,预热、恒温、保温分段输出,适配银钎料、磷铜钎料不同熔化特性。
✅ 控制系统:数字化闭环控温,是压缩机零泄漏的保障
压缩机属于高可靠性零部件,不能只靠定时定功率的开环控制:
基础款:定时 + 功率设定,适合简单接头、低标准产品;
推荐配置:红外测温闭环 PID 控温,温度精度 ±2℃,实时采集焊点温度,自动补偿功率波动,达到钎焊温度自动稳压保温;
工艺配方存储:不同型号压缩机、不同钎料参数保存,扫码一键调用,换款不用反复调试参数,新人也能稳定焊出合格焊缝;
通讯功能:带 485 通讯接口,可对接机械手、转台自动化专机,实现联动,适合压缩机自动化焊接工位,自动启停、节拍同步、数据上传追溯,方便品质复盘。
硬件内核重点看 IGBT 模块,优选英飞凌等进口 IGBT,搭配双电感调压结构,输出稳定、负载适应强,长时间连续满负荷运行不跳机,适合 24 小时不间断制冷产线;水冷散热是标配,一体机水冷结构占地小,散热稳定,避免高温停机影响产能。
三、按生产模式选机型:手持式 / 半自动专机 / 机械手自动化焊接
1. 手持式感应钎焊机|柔性生产、多型号混线、售后维修
适合:多品种小批量、老产线改造、返修工位、样品研发,柔性加热软缆可以伸入狭小装配空间,更换仿形感应线圈,快速切换不同压缩机接头。 优势:投入低、部署快、不用大改产线,一个工位覆盖多款压缩机; 短板:依然需要人工定位,适合节拍不高的产线。
配要点:定制仿形线圈(环形、U 型、开口线圈),线圈和工件耦合距离稳定,加热均匀,这直接决定焊接良率。
2. 半自动转台钎焊专机|中等批量,固定机型量产
多工位转盘 + 定位工装 + 固定感应头,人工只负责上下料,焊接过程自动完成,定位精度高,焊点一致性远高于手持,适合单一型号稳定量产的压缩机厂。
3. 机械手配套感应钎焊系统|大批量、高标准全自动产线
制冷头部品牌主流方案,机械手抓取或者定位工件,感应头跟随定位,程序控制焊接轨迹、加热时序,全程无人干预,节拍稳定,焊缝一致性拉满,适合冰箱压缩机规模化生产线,可对接检漏、输送线,形成完整自动化焊接工段,大幅度降低人工成本,规避人为质量波动。
四、避坑指南:压缩机感应钎焊机选型,这几个误区千万别踩
- 只看价格,忽略线圈定制:线圈是能量的出口,通用线圈加热不均,再好主机也容易漏焊;压缩机接头空间紧凑,必须定制仿形线圈;
- 盲目追求大功率:薄壁铜管,大功率 + 高频才是精准,大功率低频反而热渗透失控;
- 忽视负载持续率:产线连续生产,低负载持续率的廉价焊机,焊几个就过热保护停机;
- 不区分铜焊和铝焊:铝钎焊对频率、升温斜率要求更高,普通铜焊设备直接焊铝储液器接头容易熔蚀,要确认设备支持铝钎焊工艺调试;
- 忽略冷却系统:水冷流量不足、水质差,IGBT 模块极易损坏,长期使用维护成本飙升。
五、总结:一套选型逻辑,快速锁定合适设备
先明确三个信息:压缩机材质(铜 / 铁 / 铜铝)、管径壁厚、生产节拍;再定频率优先 60kHz 以上高频;然后根据产量选手持 / 半自动 / 机械手自动化方案;最后锁定数字 PID 闭环控温、进口 IGBT 水冷主机、支持 485 通讯、可定制线圈的成熟机型。
从火焰焊升级感应钎焊,最终收益不只是安全环保,更是压缩机焊缝泄漏率下降、报废减少、焊料节省、人工门槛降低。选对一台适配冰箱压缩机工艺的感应钎焊机,就是守住制冷整机品质第一道关口。

